Punca patah mengejut skru semasa operasi penyemperit granulator WPC
Punca patah mengejut skru semasa operasi penyemperit granulator WPC
Punca patah secara tiba-tiba semasa operasi blok berulir skru berkembar selari (blok mampatan/blok pengangkutan)
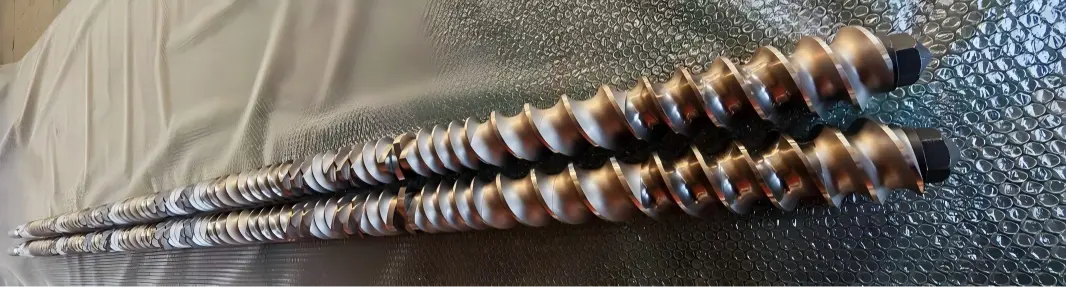
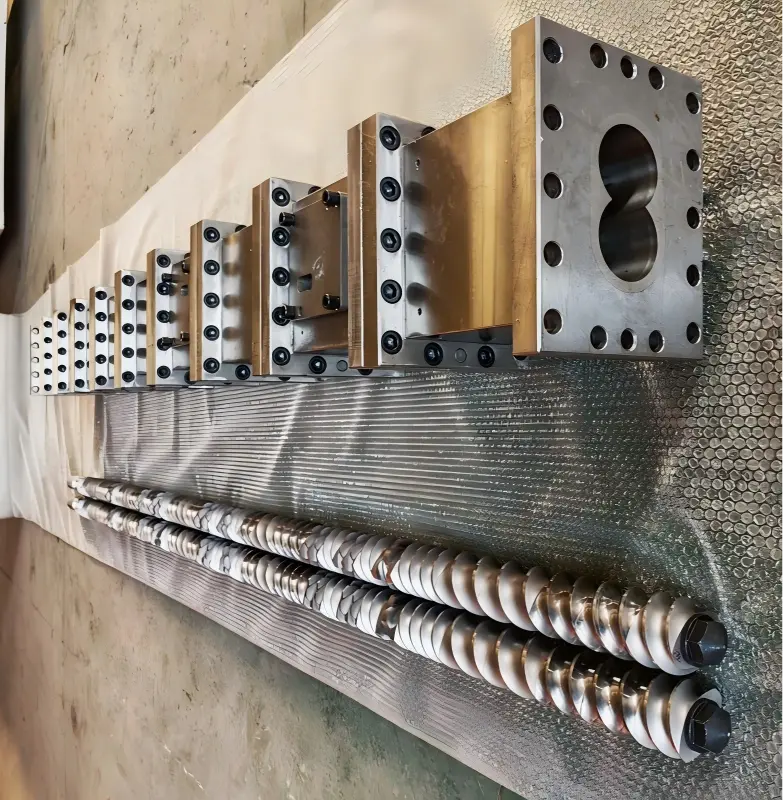
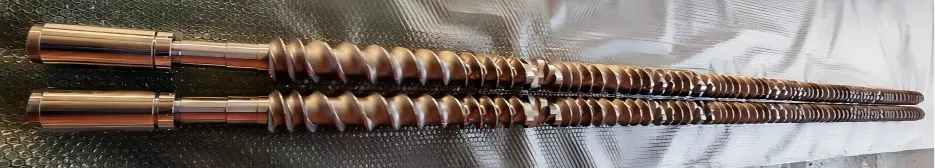
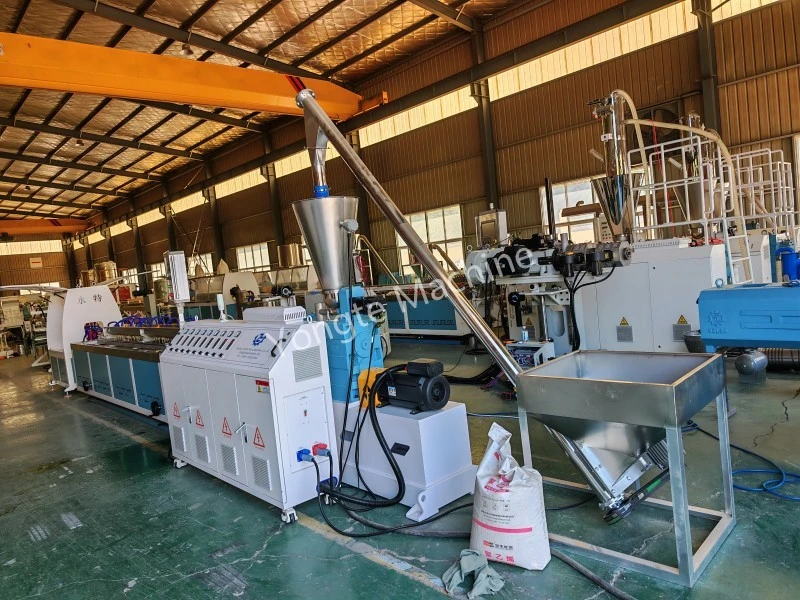
Penyemperit granulasi Yongte WPC dilengkapi dengan penyemperit skru berkembar selari, di mana skru terdiri daripada aci pusat dan blok berulir modular. Bahan blok berulir yang dipilih ialah WR4 atau WR7, yang memberikan rintangan haus dan kakisan yang sangat baik; Oleh itu, skru mempamerkan ketahanan yang luar biasa di bawah keadaan operasi ini. Semasa pengeluaran, walau bagaimanapun, blok berulir sentiasa tertakluk kepada tegasan ricih, mampatan dan geseran gabungan. Jika sebarang keabnormalan berlaku dalam proses ini, ia boleh menyebabkan kegagalan patah secara tiba-tiba pada blok berulir, secara langsung menyebabkan penutupan talian pengeluaran dan mengakibatkan kerugian masa henti yang besar dan kos penyelenggaraan untuk perusahaan. Bahagian berikut secara sistematik menganalisis potensi punca kegagalan patah secara tiba-tiba dalam blok berulir penyemperit skru berkembar selari.
Patah komponen berulir penyemperit granulator WPC selari dua skru mewakili mod patah rapuh; ia jarang disebabkan oleh satu faktor seperti beban lampau serta-merta, tetapi sebaliknya terhasil daripada kesan gabungan kecacatan bahan, kepekatan tegasan, dan beban kejutan operasi. Punca-punca ini boleh dikelaskan kepada empat kategori utama: bahan itu sendiri, proses pemesinan dan pemasangan, keadaan pengilangan dan operasi, dan kerosakan peralatan.
Perbezaan: Patah biasanya melibatkan kepingan berserpihan dengan permukaan patah rapuh dan tiada ubah bentuk plastik yang ketara; memakai manifes sebagai penipisan beransur-ansur; kegagalan kilasan biasanya disebabkan oleh melebihi had tork yang dibenarkan untuk skru.
1、Bahan dan kecacatan rawatan haba
1. Rawatan haba gagal
Lapisan nitrided terlalu tebal, mengakibatkan kerapuhan yang tinggi; bahan asas tidak mempunyai pembajaan yang mencukupi, meninggalkan tekanan dalaman yang tinggal; apabila terdedah kepada haba operasi, tegasan ini dilepaskan, membawa kepada patah langsung;
Retak pelindapkejutan: Retak mikro dijana semasa proses pelindapkejutan kosong; keretakan ini tidak dikesan semasa pemeriksaan kilang, tetapi ia merebak semasa operasi, membawa kepada keretakan serta-merta.
2. Kemasukan bahan mentah, keliangan atau rongga: Kemasukan dalaman atau rongga pengecutan dalam bahagian palsu atau tuang membentuk kecacatan yang wujud. Di bawah keadaan operasi biasa, tekanan tertumpu di tapak kecacatan ini; sebarang turun naik boleh menyebabkan kecacatan ini pecah serta-merta.
3. Pemilihan bahan yang salah: formulasi pengisi tinggi (gentian kaca, kalsium karbonat, karbon hitam) telah tersilap digunakan dengan keluli nitrid biasa; formulasi rintangan kakisan tinggi telah digunakan pada keluli kerja panas tanpa molibdenum, mengakibatkan hakisan substrat dan pembentukan retakan mikro.
Yongte WPC granulation extruder melengkapkan skru dan tong berkualiti tinggi, jadi ia tidak akan rosak kerana bahan dan kecacatan rawatan haba. bahan skru kami ialah WR4, WR4 ialah bahan aloi tahan haus berprestasi tinggi, terutamanya digunakan dalam pembuatan komponen utama peralatan perindustrian, terutamanya dalam penyemperit skru berkembar, komponen pencampuran dan bidang lain. Di samping itu, WR4 boleh mengukuhkan lagi sifat permukaan melalui proses penyemburan nitriding permukaan atau tungsten karbida untuk membentuk lapisan tahan haus dengan ketebalan 0.1~0.3mm, dengan kekerasan sehingga HV1200~1500, yang sesuai untuk pemprosesan bahan mentah yang mengandungi pengisi kekerasan tinggi (seperti serbuk kuarza dan serbuk logam).
2、Analisis pemasangan mekanikal dan tekanan struktur
1. Pramuat paksi yang berlebihan: Blok berulir diikat dengan nat pengunci; jika pramuat ditetapkan terlalu tinggi, blok berulir tertakluk kepada tekanan statik tinggi berterusan; apabila dipanaskan, kesan pengembangan terma menindih pada keadaan ini, menyebabkan tegasan mampatan dalaman melebihi had patah bahan.
Kelegaan paksi antara skru berkembar adalah kritikal: jika kelegaan terlalu kecil, skru akan mengembang akibat haba, menyebabkan muka hujung blok berulir mampat dan patah.
2. Kepekatan tegasan alur kunci/lubang dalam: Sudut tajam atau fillet yang terlalu kecil pada alur kunci lubang dalam membentuk titik kepekatan tegasan; muat kunci yang terlalu ketat boleh menyebabkan keretakan mikro pada takuk alur, yang kemudiannya terus merambat.
3. Permukaan mengawan berulir tidak rata atau mengandungi objek asing; permukaan hujung mungkin mempunyai burr, serpihan besi, atau serpihan bahan; selepas pemasangan, sentuhan titik tempatan berlaku pada permukaan hujung, mengakibatkan tekanan tinggi setempat semasa operasi, yang boleh menyebabkan keretakan pada titik sentuhan.
4. Penjajaran skru yang lemah (tidak bulatan antara kedua-dua skru); memakai pada gandingan atau perumahan galas; sisihan sepaksi yang berlebihan antara dua skru selari; blok berulir tertakluk kepada tegasan lentur berselang-seli berkala, yang membawa kepada keretakan keletihan.
3、Impak keadaan operasi proses (beban segera yang mencetuskan patah tulang)
1. Permulaan sejuk / Permulaan keras akibat penyumbatan bahan: Apabila bahan di dalam tong menyejuk dan memejal, skru dimulakan secara paksa, menghasilkan tork serta-merta yang jauh melebihi tork terkadar; ini menjana beban impak yang besar yang secara langsung mematahkan blok skru - senario kemalangan yang paling biasa ditemui di tapak.
2. Objek asing memasuki tong (cth., objek logam keras); kacang, gasket, pencukur skru atau alat logam yang jatuh ke dalam corong dan tersepit di antara blok berulir dan tong, menghasilkan kesan mampatan sementara.
3. Terlalu panas setempat dan perubahan mendadak dalam tegasan haba: suhu tempatan meningkat dengan mendadak dan kemudian menurun dengan cepat; kitaran terma berselang-seli ini menyebabkan keretakan kejutan haba; terutamanya untuk komponen nitrid, rintangan kejutan haba mereka adalah lemah.
4. Pengisian bahan yang berlebihan atau perubahan tekanan secara tiba-tiba, peningkatan mendadak dalam kadar suapan, atau port ekzos yang tersumbat boleh menyebabkan tekanan kepala melonjak serta-merta, menyebabkan blok berulir kepada daya lilitan dan paksi yang ketara.
4、Pengumpulan kerosakan keletihan (retak tersembunyi yang sedia ada, permulaan secara tiba-tiba)
Komponen berulir tertakluk kepada tork berselang-seli dan tegasan berselang-seli dalam tempoh yang panjang, menyebabkan retakan mikro pada permukaannya merambat secara beransur-ansur; kerosakan ini tidak dapat dilihat dengan mata kasar. Walau bagaimanapun, apabila retakan mencapai saiz kritikal, mereka tiba-tiba merambat tanpa sebarang amaran terlebih dahulu, memberikan rupa "tiba-tiba gagal."
Kaedah pemeriksaan di tapak pantas (pemeriksaan visual permukaan patah)
· Permukaan patah mempamerkan rekahan lama dan corak seperti cengkerang: patah keletihan (akibat daripada tekanan berselang-seli jangka panjang, bukan hentaman serta-merta).
· Keratan rentas rata dan terang dengan butiran rapuh: kerapuhan / rekahan akibat rawatan haba dalam lapisan nitrid
· Permukaan patah mempamerkan ubah bentuk mampatan dan calar logam; patah akibat terkena benda asing.
· Patah itu berpunca dari lokasi alur kunci lubang dalam: kepekatan tegasan alur
Langkah-langkah pencegahan yang sepadan
1. Pemeriksaan perolehan bahan: lakukan ujian tidak merosakkan dan ujian kekerasan pada penempaan; mengesahkan laporan kelayakan material; mengawal kedalaman lapisan nitriding untuk komponen nitrided untuk mengelakkan pembentukan lapisan nitrided rapuh.
2. Pemasangan: Kawal pramuat paksi dengan ketat dan sahkan keserasian skru; bersihkan permukaan hujung dengan teliti dan bulatkan tepi langkah.
3. Prosedur Operasi: Jangan mulakan penyejuk secara paksa; pastikan bahan yang disekat dipanaskan secukupnya untuk mencairkannya sebelum mengendalikan pemacu; pasang magnet corong untuk penyingkiran besi.
4. Pemeriksaan harian: Pantau tork unit utama dan turun naik tekanan kepala; lakukan pemeriksaan berkala pada galas tujahan untuk mengelakkan anjakan paksi.
Berita Berkaitan
- Berapa banyak acuan yang diperlukan untuk satu set bingkai pintu?
- Sistem Penyaluran Anti-Bridging Bersepadu untuk Penyemperitan Plastik Kitar Semula
- Barisan Pengeluaran Paip Rembesan Mikro Berpori Getah Yongte Berjaya Ditauliahkan untuk Pelanggan India
- Kelebihan Paip Pengairan Perendaman Getah berbanding Tiub Pengairan Tradisional
- Bolehkah Yongte Supply Turnkey Project Service untuk loji dek WPC?
- Mesin Kayu Plastik Pepejal 200x50mm Kitar Semula Berjaya Diuji
Tinggalkan saya mesej
produk baru



Cadangan Berita