Pembongkaran dan Pemasangan Skru Berganda Selari untuk Mesin Pelet WPC
SH75 Selari Panduan Pembukaan dan Pemasangan Skru Dua Kali
Semasa operasi mesin pelletizing WPC, jika penyelenggaraan diperlukan kerana haus dan lusuh pada pemasangan skru dan silinder, pengguna hendaklah membuka dan memasang semula komponen ini. Prosedur pembongkaran dan pemasangan untuk mesin skru berkembar leper modular SH75 mesti dijalankan mengikut ketat dengan prosedur operasi yang ditetapkan; semua kakitangan yang terlibat dalam operasi ini harus membiasakan diri dengan spesifikasi operasi terlebih dahulu dan mengambil langkah perlindungan yang sesuai untuk mengelakkan kemalangan keselamatan atau kerosakan peralatan akibat daripada operasi yang tidak betul. Panduan pembongkaran dan pemasangan mesin skru berkembar rata yang disediakan oleh pasukan kejuruteraan Yongte bertujuan semata-mata sebagai rujukan untuk pengendali.
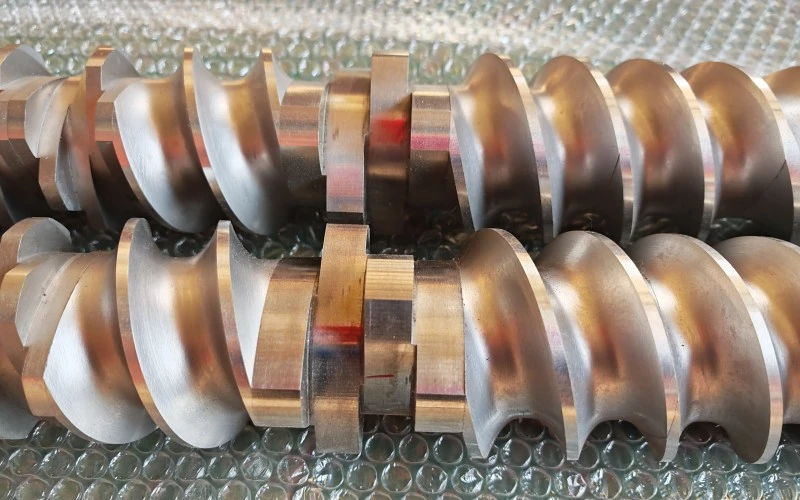
Berkenaan dengan: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – Komponen berulir dua skru selari gaya blok bangunan (blok penghantar, blok menguli, blok ricih). Komponen ini mesti dikendalikan secara berpasangan dengan skru kiri dan kanan berperingkat dengan betul untuk memastikan hubungan fasa yang betul antara kedua-dua skru semasa pemasangan, dengan itu menghalang gangguan komponen atau operasi peralatan yang tidak normal yang disebabkan oleh sisihan fasa.
Sebelum memulakan sebarang operasi, prosedur LOTO (Lockout/Tagout) mesti dipatuhi dengan ketat: semua punca kuasa mesti diputuskan dan mesti disahkan bahawa peralatan ditutup sepenuhnya untuk mengelakkan kecederaan diri atau kerosakan peralatan yang disebabkan oleh permulaan yang tidak disengajakan.
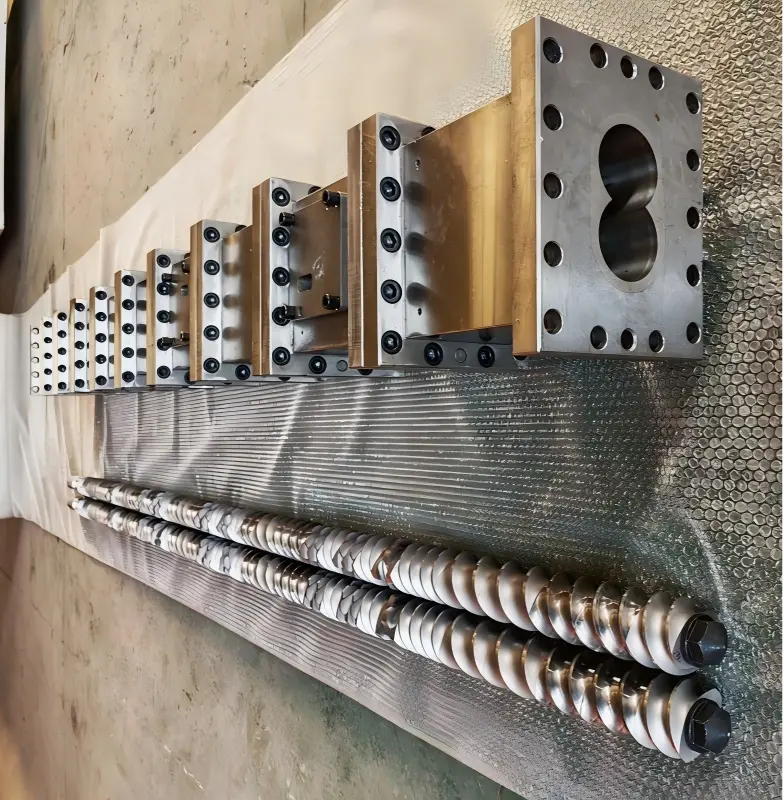
1, Persediaan
1. Alat dan Bahan Habis
· Alat pengekstrakan skru tujuan khas, peranti/penekan penarik hidraulik, rod kuprum, penyodok kuprum, berus dawai kuprum, tukul kayu (pemukul terus pada permukaan kerja blok berulir dengan tukul keluli adalah dilarang)
· Sepana tork, kunci hex, gris anti-melekat suhu tinggi (gris pelincir suhu tinggi molibdenum disulfida), pen penanda, sarung tangan tahan suhu tinggi, blok kayu bersih / pad getah
· Ejen pembersih, udara termampat, cermin mata pelindung
2. Tutup Pra-Operasi (Sebelum skru ditarik dari tong)
1. Sebelum mematikan mesin, bersihkan dengan teliti menggunakan agen pembersih dan cuba toskan semua bahan dari tangki.
2. Sejukkan ke suhu yang selamat; cabut bekalan kuasa, letakkan tanda amaran dan kunci kawasan itu; matikan sistem pemanasan, penyusuan dan vakum.
3. Tanggalkan acuan kepala mesin, plat berbilang lubang, gegelung pemanas, termokopel, plat penutup vakum dan port suapan.
4. Longgarkan bolt bebibir bersegmen pada laras skru; bersedia untuk mengeluarkan keseluruhan pemasangan skru berkembar.
2, Pengeluaran skru penuh (pra-proses)
1. Putuskan sambungan gandingan hujung keluaran kotak gear pengurangan; tandakan fasa skru kiri dan kanan serta spline (ini penting untuk mengelakkan fasa pemasangan yang salah daripada merosakkan komponen).
2. Lekapan Pengendalian / Hidraulik: secara mendatar menyegerakkan pengeluaran dua skru; pastikan kedua-dua skru kekal dalam penglibatan selari – jangan tariknya dengan kuat pada satu sisi.
3. Letakkannya di atas bongkah kayu; pastikan skru digantung supaya ia tidak bersentuhan langsung dengan tanah, yang boleh merosakkan profil benang.
4. Bersihkan bahan semasa masih panas: gunakan penyodok tembaga dan berus tembaga untuk mengeluarkan karbida; jika bahan tersekat di antara blok berulir dan mandrel, gunakan pemanasan seragam setempat untuk melembutkan bahan sebelum membuka; adalah dilarang sama sekali untuk menjadikan komponen itu mengalami pemanasan setempat yang sengit.
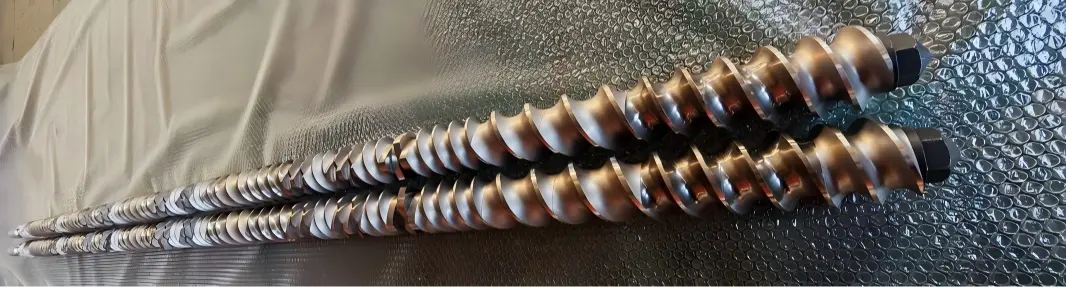
3, Prosedur pembongkaran blok berulir (komponen) (buka secara berurutan dari kepala mesin ke arah hujung kotak gear pengurangan)
Urutan: Nat pengunci depan → Gelang penahan jejari → Setiap set komponen berulir
1. Longgarkan nat pengunci hadapan (biasanya berulir secara dalaman – jangan terbalikkan arah benang); kemudian keluarkan nat pengunci, mesin basuh tujahan, dan gelang kedudukan.
2. Tanggalkan blok berulir kumpulan mengikut kumpulan, kemudian keluarkan komponen skru A/B yang dipasangkan dari kedudukan yang sama; tandakan setiap kumpulan komponen dengan pen penanda – menunjukkan nombor kedudukan + sisi (depan/belakang) + orientasi skru (kiri/kanan); mengambil gambar untuk mendokumentasikan rajah jujukan pemasangan.
3. Blok berulir tersangkut pada mandrel: Gunakan penekan hidraulik yang digabungkan dengan perkakas khusus untuk menekan bersama paksi, dengan bantuan rod kuprum; adalah dilarang sama sekali untuk menyerang atau mengungkit permukaan berulir pada sudut; ia juga dilarang sama sekali untuk terus memanaskan permukaan kerja komponen menggunakan obor oksiasetilena.
4. Selepas pembongkaran lengkap: bersihkan spline pin teras, diameter luar pin teras, dan alur spline dalaman komponen; keluarkan sebarang mendapan karbon terkumpul atau bahan mengeras; periksa spline untuk haus, retak atau serpihan.
5. Pemeriksaan komponen: Periksa kehausan pada profil benang dan permukaan penglibatan, serta lubang atau retak; komponen dengan haus berlebihan hendaklah segera dilupuskan; pengisaran atau pembaikan adalah dilarang; komponen tersebut tidak boleh dimuatkan semula ke dalam mesin.
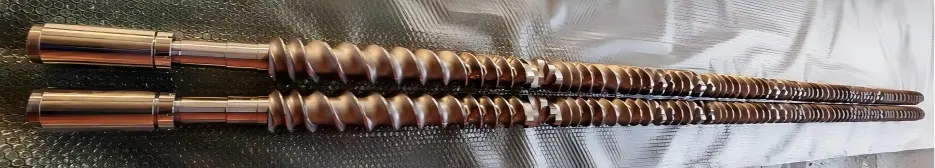
4, Pemasangan blok berulir (pasang secara terbalik mengikut lukisan atau tanda asal, dari hujung kotak gear ke arah hujung kepala mesin)
1. Bersihkan spline mandrel teras dan spline dalaman komponen; sapukan lapisan nipis gris anti-melekat suhu tinggi (jangan sapukan lapisan tebal untuk mengelakkan pembentukan bahan berkarbonat semasa pengeluaran).
2. Pasangkan blok berulir secara berurutan mengikut susunan penandaan; pasangkannya secara berpasangan, memastikan fasa penglibatan skru A dan B dijajarkan; pastikan muka hujung komponen ditekan rapat antara satu sama lain tanpa kelegaan, dan spline terpasang sepenuhnya di tempatnya.
Blok penghantar, blok menguli, dan blok ricih mempunyai orientasi tertentu dan tidak boleh dipasang ke arah sebaliknya; arah putaran dan sudut blok menguli mesti mematuhi lukisan proses dengan ketat.
Untuk setiap set yang dipasang, putar kedua-dua skru secara manual untuk memastikan penglibatan lancar tanpa gangguan atau pengikisan.
3. Pasang gelang penentududukan dan mesin basuh tujah mengikut turutan, kemudian ketatkan nat pengunci bahagian hadapan.
4. Ketatkan nat pengunci pada tork yang ditentukan (75 Nm; secara amnya rujuk kepada tork yang disyorkan pengeluar; gunakan pra-menegang pepenjuru dalam 2–3 langkah berasingan – jangan ketatkan semuanya sekaligus).
5. Selepas pemasangan selesai, laraskan dua skru secara manual: pastikan putaran lancar dan berterusan tanpa sebarang gangguan atau bunyi ketukan yang tidak normal; hendaklah tiada geseran logam antara kedua-dua skru.
6. Pengesahan: Bandingkan dengan foto pemasangan asal untuk mengesahkan jujukan komponen, orientasi dan kuantiti.
5, Skru pemasangan semula tong
1. Bersihkan bahagian dalam tong dengan teliti; pastikan sesendal bebas daripada bahan berkarbonat dan periksa sesendal untuk haus.
2. Kedua-dua skru kekal bersirat dengan fasa malar; apabila laras ditolak secara mendatar secara serentak, rintangan akan dikesan serta-merta dan mesin tidak boleh dikendalikan di bawah daya yang berlebihan.
3. Lekapkan gandingan belakang, selaraskannya dengan fasa spline yang ditandakan sebelum ini, dan selamatkan lengan penyambung dan pin kedudukan.
4. Pasang semula bebibir tong untuk setiap bahagian dan ketatkan bolt bebibir dalam peringkat pepenjuru.
5. Gegelung pemanasan pemulihan, termokopel, port vakum, bahagian suapan, kepala mesin mati
6, Pemeriksaan Larian Ujian
1. Pulihkan semua sambungan pendawaian, tanggalkan LOTO, putar aci secara manual pada kelajuan rendah untuk beberapa pusingan, dan sahkan bahawa tiada bunyi geseran yang tidak normal.
2. Lakukan ujian joging tanpa beban, kelajuan rendah, memantau arus dan getaran; jika tiada keabnormalan dikesan, tingkatkan suhu; selepas suhu dinaikkan, lakukan satu lagi ujian meja putar untuk pemeriksaan semula (kerana peralatan mungkin cenderung jem akibat pengembangan terma).
3. Menjalankan pengeluaran percubaan dengan penyusuan berkelajuan rendah; memantau tork dan turun naik tekanan; mengesahkan tiada kelainan.
7. Risiko Utama dan Kontraindikasi (75 Titik Ralat Dwi Frekuensi Tinggi)
1. ❌ Dilarang memukul permukaan kerja blok berulir dengan tukul keluli; berbuat demikian boleh menyebabkan serpihan tepi atau kehilangan lapisan aloi, mengakibatkan pengikisan serta-merta.
2. ❌ Pemasangan fasa yang salah yang membawa kepada putaran motor paksa: Melepaskan terus blok pengapit atau mencalar sesendal tong.
3. ❌ Jika mendapan karbon atau pemfailan besi terdapat pada permukaan hujung blok berulir sebelum pemasangan → ini boleh menyebabkan kerosakan permukaan atau pengikatan komponen, menjadikan komponen mustahil untuk dikeluarkan semasa kitaran pembongkaran seterusnya.
4. ❌ Tork nat pengunci yang berlebihan atau tidak mencukupi: Tork yang tidak mencukupi boleh menyebabkan komponen beralih atau pecah; tork yang berlebihan boleh menyebabkan nat tersekat semasa proses pembongkaran seterusnya.
5. ❌ Penarikan sepihak skru menyebabkan salah jajaran antara dua skru dan perlanggaran komponen.
6. ✅ Ambil foto dan tandakan komponen semasa pembongkaran – ini amat penting untuk pemasangan yang terdiri daripada berbilang blok saling mengunci, kerana sangat mudah untuk menjajarkan urutan atau sudut berdasarkan ingatan semata-mata.
Berita Berkaitan
- Berapa banyak acuan yang diperlukan untuk satu set bingkai pintu?
- Sistem Penyaluran Anti-Bridging Bersepadu untuk Penyemperitan Plastik Kitar Semula
- Barisan Pengeluaran Paip Rembesan Mikro Berpori Getah Yongte Berjaya Ditauliahkan untuk Pelanggan India
- Kelebihan Paip Pengairan Perendaman Getah berbanding Tiub Pengairan Tradisional
- Bolehkah Yongte Supply Turnkey Project Service untuk loji dek WPC?
- Mesin Kayu Plastik Pepejal 200x50mm Kitar Semula Berjaya Diuji
Tinggalkan saya mesej



Cadangan Berita