Bagaimana untuk menyelesaikan masalah salah jajaran jalur pintu WPC?
Sebab dan Penyelesaian untuk Penyelewengan Jalur Pintu WPC (Ledingan, Asimetri, Varians Ketebalan, Kilasan)
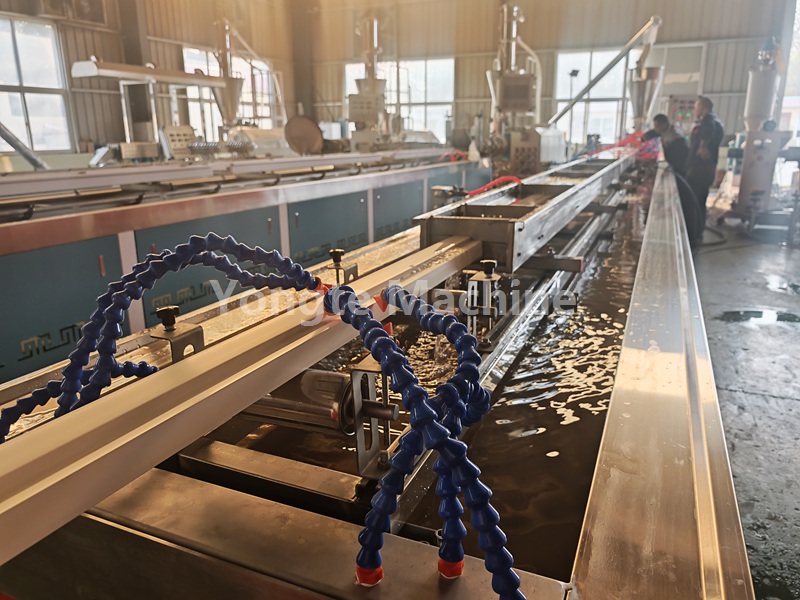
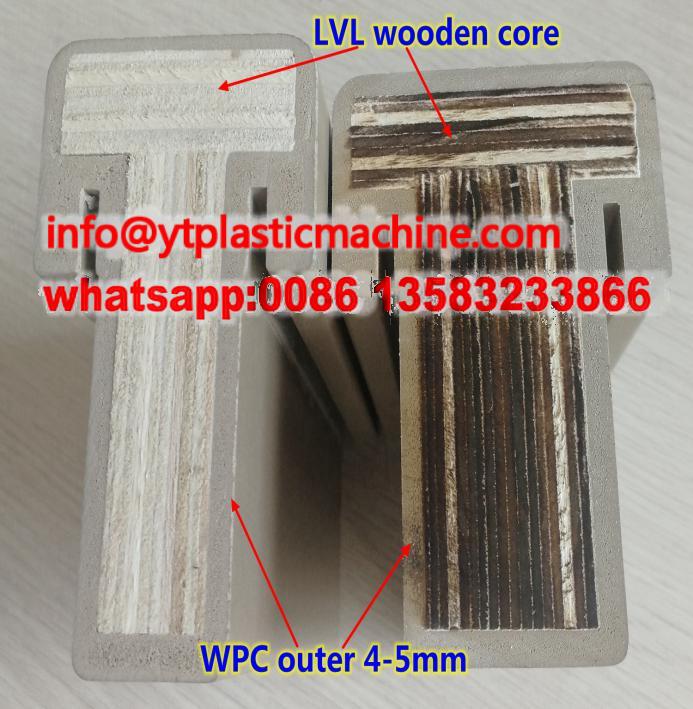
Pintu WPC dihasilkan dengan menyusun PVC dan serbuk kayu, biasanya menampilkan struktur berongga yang terbentuk dalam satu langkah penyemperitan. Rusuk penguat berbilang biasanya dipasang di dalam rongga berongga untuk meningkatkan kekuatan keseluruhan profil. Herotan rusuk ini bukan sahaja menjejaskan kerataan permukaan tetapi juga melemahkan sokongan struktur, yang berpotensi menghalang pemasukan pelapik keluli yang betul semasa pemasangan panel pintu berikutnya, sekali gus memberi kesan secara langsung kepada kualiti pintu siap dan prestasi pemasangan. Berdasarkan pengalaman pengeluaran yang luas, jurutera Yongte telah mengenal pasti punca biasa herotan rusuk semasa penyemperitan pintu WPC dan membangunkan penyelesaian praktikal. Ini membolehkan juruteknik mendiagnosis isu dengan pantas, melaraskan parameter dan tetapan peralatan, menurunkan kadar kecacatan dan memastikan kualiti profil yang konsisten. Bahagian berikut secara sistematik memperincikan manifestasi dan remedi khusus untuk setiap sebab, diutamakan mengikut kepentingan.
Herotan dalam jalur tetulang pintu WPC biasanya melibatkan rusuk dalaman, dengan tanda biasa termasuk anjakan sisi atau ledingan berbentuk S, ketebalan tidak konsisten (berbeza antara bahagian yang lebih tebal dan nipis), pusingan keseluruhan, dan, dalam keadaan yang teruk, detasmen dari dinding luar, salah jajaran rongga atau ubah bentuk lantunan selepas penyejukan.
Mekanisme teras: penyemperitan tidak sekata dari kepala mesin → rintangan membentuk asimetri → pengecutan penyejukan tidak seragam → pengagihan daya tarikan condong.
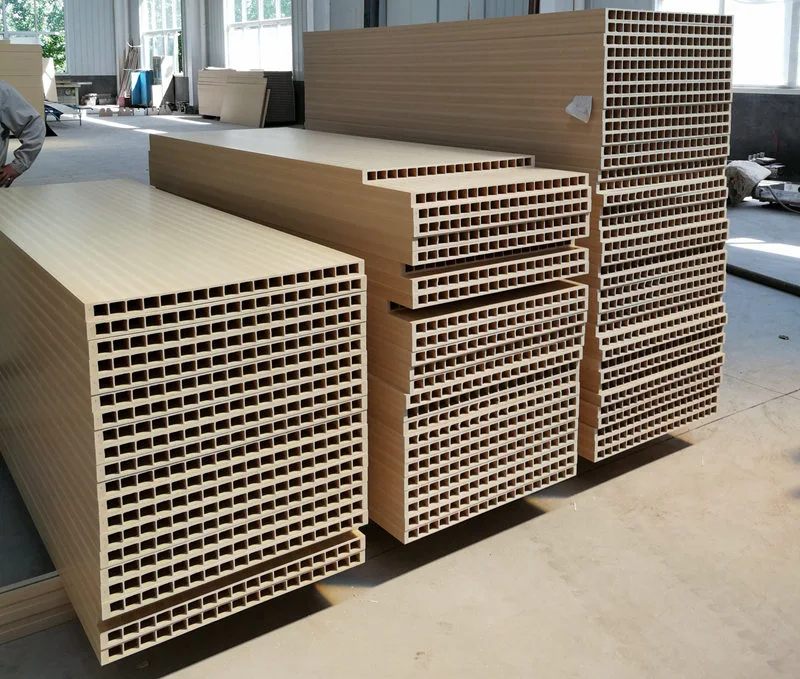
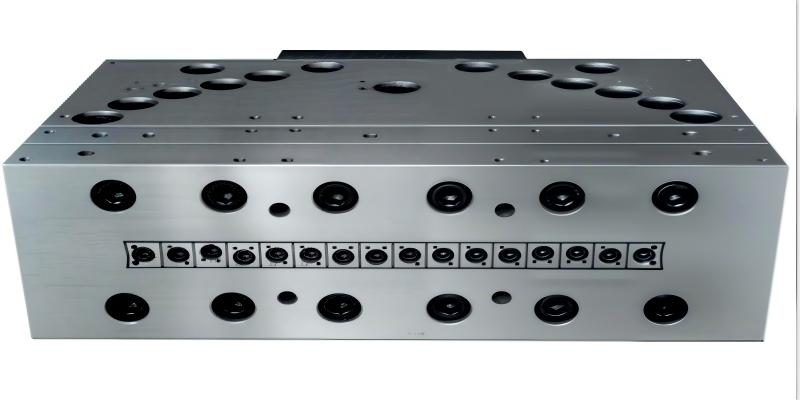
1、Kepala dan acuan penyemperitan pintu WPC (paling biasa – utamakan penyelesaian masalah)
Punca
1. Saluran aliran acuan yang tidak seimbang: Jurang rintangan aliran yang ketara antara rusuk dan dinding luar; saluran suapan rusuk sempit atau panjang memperlahankan aliran bahan berbanding dinding luar, menyebabkan rusuk meregang dan bengkok; sebagai alternatif, pengumpulan bahan setempat dalam saluran rusuk menyebabkan kadar aliran turun naik.
2. Jurang tulang rusuk asimetri: Jurang yang lebih besar pada satu tepi cetakan dan lebih kecil pada satu lagi menghasilkan ketebalan tidak sekata (lebih tebal pada satu bahagian, lebih nipis di sebelah yang lain), membawa kepada lenturan yang wujud apabila penyemperitan.
3. Taburan suhu cetakan tidak sekata: Suhu yang terlalu tinggi di kawasan rusuk meningkatkan kecairan cair, menyebabkan regangan dan sisihan; suhu yang terlalu rendah meningkatkan keanjalan cair dan tekanan dalaman, mengakibatkan lantunan dan herotan selepas lontar.
4. Pengumpulan karbon kepala mati: Serbuk kayu coked melekat pada saluran aliran tetulang, menyebabkan tersumbat setempat, turun naik aliran dan salah jajaran rusuk berkala.
5. Bar tetulang cacat atau longgar (rod sokongan teras mati): Rod penentu kedudukan teras mati tidak sejajar menganjak kedudukan membentuk tetulang di luar tengah, menyebabkan sisihan rusuk langsung semasa penyemperitan.
Penyelesaian
1. Penyediaan die: Gilap saluran aliran rusuk untuk mengimbangi kadar pelepasan antara dinding luar dan rusuk; luaskan kedudukan rusuk dalam saluran dengan sewajarnya untuk memastikan bekalan bahan mencukupi, mengekalkan kadar aliran rusuk sedikit sama atau lebih perlahan daripada dinding luar, mengelakkan aliran dinding luar yang jauh lebih cepat. Kalibrasi celah pembukaan die dan laraskan tepi pengukuh secara seragam; periksa rod sokongan teras die, kunci dan selaraskan keserasian mereka, dan gantikan sebarang rod yang cacat.
2. Kawalan suhu dizonkan: Kekalkan zon tetulang teras acuan pada suhu yang lebih rendah sedikit daripada dinding luar untuk mengurangkan kebolehaliran cair dan meminimumkan lantunan; mengekalkan suhu keseluruhan di bawah 185°C (untuk komposit kayu-plastik PVC) untuk mengelakkan pengkarbonan serbuk kayu. Buka acuan secara kerap untuk membersihkan kok terkumpul; gunakan penebat haba semasa downtime untuk mengelakkan serbuk kayu daripada berkarbonat dan melekat pada dinding.
2、Formulasi dan faktor bahan
Punca
1. Taburan saiz zarah yang tidak sekata dan kandungan lembapan yang tinggi: Kelembapan pemanasan menghasilkan buih dan buih dalaman, menyebabkan kekuatan setempat yang tidak konsisten dan pengecutan penyejukan yang tidak sekata, yang membawa kepada lenturan; serbuk kayu yang terlalu kasar menyebabkan turun naik yang ketara dalam modulus anjal bahan cair.
2. Ketidakseimbangan pelinciran: Pelinciran luaran yang berlebihan menjadikan permukaan cair terlalu licin, mengakibatkan sentuhan yang lemah antara rusuk dan lengan membentuk dan potensi penyelewengan; pelinciran luaran yang tidak mencukupi meningkatkan geseran, mengubah bentuk rusuk di bawah tarikan unilateral oleh lengan membentuk; pelinciran dalaman yang tidak mencukupi meningkatkan keanjalan cair, menyebabkan lantunan semula apabila acuan dikeluarkan.
3. Kandungan pengisi kalsium karbonat yang berlebihan: Mengurangkan kemuluran cair dan menjejaskan keliatan leher, menjadikan bahan terdedah kepada herotan tegangan.
Pencampuran bahan tidak sekata dan variasi kelompok: Menyebabkan perubahan berkala dalam kelikatan cair, ketebalan bar tetulang yang berbeza-beza dan pembentukan S-bengkok.
Penyelesaian
1. Pengeringan serbuk kayu: Kawal kandungan lembapan kepada <1% dan pastikan saiz zarah seragam untuk mengelakkan kekasaran yang berlebihan.
2. Perhalusi sistem pelinciran: Kurangkan pelinciran luaran yang berlebihan; memastikan pelinciran dalaman yang mencukupi untuk meningkatkan kehomogenan cair; buat pelarasan penstabil kecil untuk menjamin kestabilan terma.
3. Proses bancuhan yang stabil: Kekalkan suhu pencampuran berkelajuan tinggi dan pelepasan penyejukan yang berterusan, dan pastikan masa bancuhan yang konsisten setiap kelompok.
3、Membentuk Sistem Penyejukan (Peringkat pembentukan adalah kritikal untuk membentuk rusuk)
sebab
1. Asimetri antara lengan membentuk vakum kiri dan kanan: vakum yang berlebihan pada satu sisi menarik rusuk ke arahnya, menyebabkan salah jajaran; vakum tinggi secara langsung mengubah bentuk rusuk berdinding nipis; vakum yang tidak mencukupi menghalang lekatan yang betul pada lengan, yang membawa kepada ketidakstabilan kedudukan.
2. Penyejukan tidak sekata dalam saluran air rongga acuan: penyejukan bahagian dalam yang cepat menyebabkan pengerasan awal, manakala penyejukan bahagian luar yang lebih perlahan terus mengecut, menghasilkan pembezaan yang membengkokkan bar tetulang.
3. Kehausan atau ketidakselarasan panduan kemasukan lengan membentuk: sisipan di luar tengah memaksa rusuk terkeluar daripada penjajaran.
4. Tulang rusuk dalaman lengan membentuk sepadan dengan gerinda dan langkah rongga acuan, menghasilkan rintangan geseran unilateral yang tinggi.
Penyelesaian
1. Laraskan vakum secara bebas pada kedua-dua belah untuk memastikan keseimbangan; elakkan kenaikan sewenang-wenangnya; kurangkan vakum dengan sewajarnya untuk kawasan berdinding nipis.
2. Periksa litar air untuk kebocoran atau penyumbatan; terompah yang jelas; pasang saluran penyejukan tambahan pada rongga yang sepadan untuk penyejukan seragam; memantau suhu air masuk dan keluar.
3. Laraskan stesen tetapan untuk memastikan penjajaran sepaksi kepala die, lengan tetapan, dan mekanisme daya tarikan; mengisar burr pada lengan tetapan; ganti jika haus teruk.
4、 Proses Daya tarikan dan Penyemperitan
sebab
1. Daya tarikan tak segerak atau ketegangan tali pinggang tidak sekata (ketegangan perbezaan antara sisi kiri dan kanan); daya tarikan menegak atau sisi yang tidak seimbang (satu sisi lebih ketat), mengenakan tekanan sisi yang membengkokkan rusuk dalaman; kelajuan cengkaman yang berubah-ubah (bergantian cepat dan perlahan) mengubah pemanjangan rusuk.
2. Tidak padan antara penyemperitan dan kelajuan lukisan: Kelajuan lukisan yang berlebihan meregang dan menipiskan rusuk, mendorong tegasan dalaman tegangan yang menyebabkan lantunan dan lenturan apabila dilepaskan; kelajuan yang tidak mencukupi memampatkan rusuk, membawa kepada membonjol dan ubah bentuk.
3. Putaran skru yang tidak stabil dan tekanan cair yang turun naik: Nyahcas berdenyut menyebabkan variasi berkala dalam ketebalan rusuk, mengakibatkan kelengkungan beralun.
4. Jurang udara yang tidak betul antara muncung die dan lengan membentuk: Jurang yang berlebihan membolehkan regangan bebas bahan cair, terdedah kepada penyelewengan; jurang yang tidak mencukupi berisiko perlanggaran bahan dengan dadu.
Penyelesaian
1. Tentukur traktor: Pastikan ketegangan tali pinggang seragam pada kedua-dua belah, periksa kehausan, dan sahkan kestabilan kelajuan tarikan.
2. Imbangan penyemperitan dan kelajuan lukisan: Minimumkan kadar regangan rusuk; untuk profil kayu-plastik, kekalkan kadar regangan yang paling rendah untuk mengurangkan tekanan dalaman.
3. Menstabilkan tekanan sistem: Periksa skrin penapis tersumbat dan pastikan konfigurasi yang betul untuk meminimumkan denyutan tekanan.
4. Kekalkan jurang udara 10–20 mm untuk mengelakkan anjakan sisi sebelum profil memasuki lengan pembentuk.
5、Lantunan Akhir (bar tetulang berubah bentuk secara beransur-ansur selepas penyejukan selesai)
Punca: Tekanan dalaman yang tinggal, kecerunan penyejukan yang tidak betul, penyejukan permukaan yang terlalu cepat, penguncupan dalaman yang berterusan, dan ubah bentuk rusuk yang seterusnya.
Langkah-langkah balas: Panjangkan tangki air penyejuk dan masukkan selepas penyejukan; mengawal kecerunan penyejukan dari tinggi ke rendah untuk mengelakkan penurunan suhu secara mendadak; mengurangkan nisbah lukisan dengan sewajarnya.
Berita Berkaitan
- Berapa banyak acuan yang diperlukan untuk satu set bingkai pintu?
- Sistem Penyaluran Anti-Bridging Bersepadu untuk Penyemperitan Plastik Kitar Semula
- Barisan Pengeluaran Paip Rembesan Mikro Berpori Getah Yongte Berjaya Ditauliahkan untuk Pelanggan India
- Kelebihan Paip Pengairan Perendaman Getah berbanding Tiub Pengairan Tradisional
- Bolehkah Yongte Supply Turnkey Project Service untuk loji dek WPC?
- Mesin Kayu Plastik Pepejal 200x50mm Kitar Semula Berjaya Diuji
Tinggalkan saya mesej


Cadangan Berita