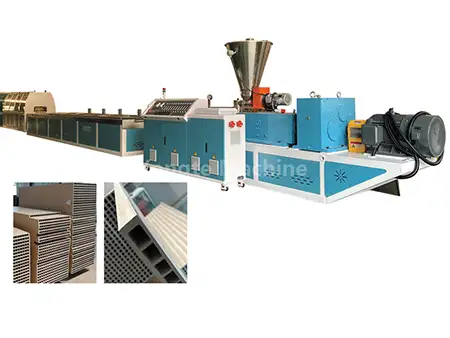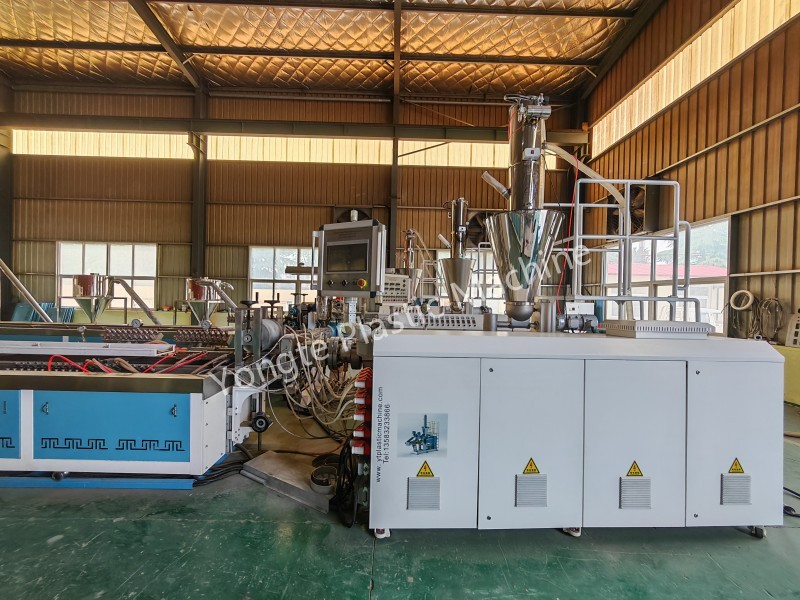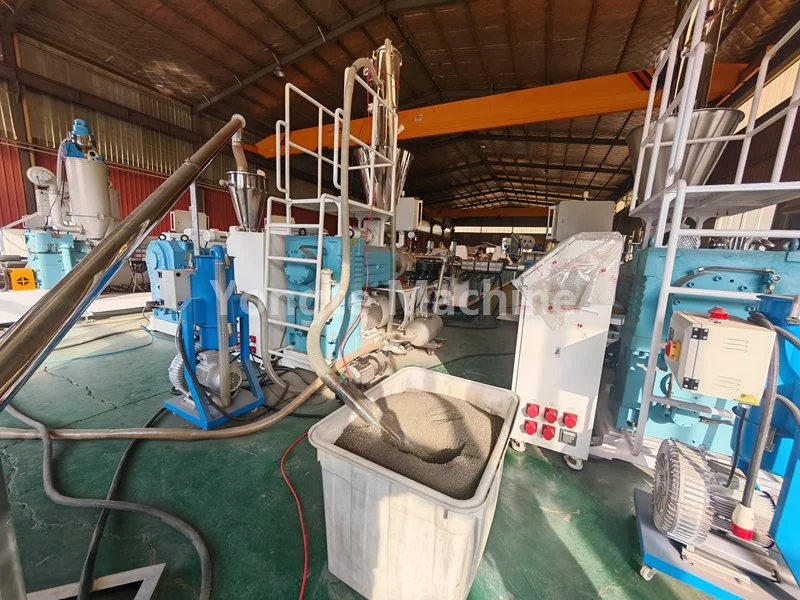
Tetapan Suhu Mesin Penyemperitan WPC
Lengkung suhu penyemperitan untuk komposit kayu-plastik PE (HDPE + serbuk kayu)
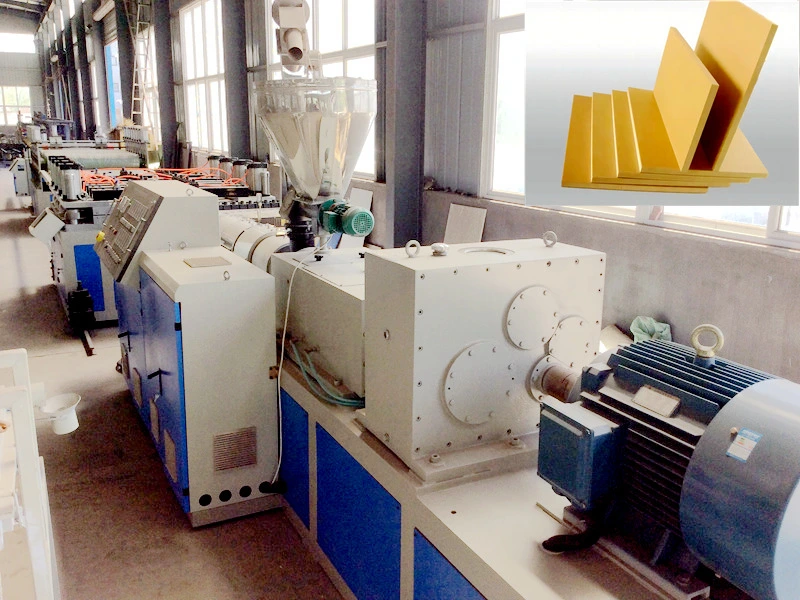
Senario Berkenaan: Talian pengeluaran komposit PE dan serbuk kayu (granulasi skru berkembar rata → pengacuan penyemperitan skru berkembar kon / skru tunggal); untuk komposit plastik kayu PE, kebimbangan utama ialah pemanasan melampau setempat, kandungan lembapan dan pengkarbonan serbuk kayu; oleh itu, suhu bahan maksimum sebaiknya tidak melebihi 185 °C. Dalam proses dua peringkat, peringkat granulasi skru berkembar selari memastikan pencampuran menyeluruh, pemplastikan, dan pembentukan butiran seragam daripada HDPE dan serbuk kayu; pengacuan profil seterusnya kemudiannya dilakukan dengan menggunakan skru berkembar kon atau penyemperit skru tunggal. Pendekatan pemprosesan tersegmen ini membolehkan kawalan suhu bebas dalam setiap peringkat, dengan itu mengurangkan risiko terlalu panas setempat. Komposit plastik kayu PE sangat sensitif terhadap keadaan pemprosesan; perhatian khusus mesti diberikan kepada suhu setempat yang berlebihan dalam tong atau die, baki kelembapan dalam bahan mentah, dan pengkarbonan serbuk kayu di bawah suhu tinggi. Isu sebegini boleh menyebabkan bintik-bintik arang pada permukaan produk, perubahan warna, atau bahkan kemerosotan sifat mekanikal. Akibatnya, dalam pengeluaran sebenar, suhu bahan mesti dikawal ketat, dengan suhu maksimum sebaiknya tidak melebihi 185 °C.
I. Lengkung Suhu Penyemperitan PE-WPC (Peringkat Pelet + Peringkat Pembentukan Profil)
① Pembutiran berganda selari (pengbutiran kayu PE, berganda selari arah yang sama)
Dalam pengeluaran sebenar, suhu harus diperhalusi berdasarkan parameter bahan mentah seperti kandungan serbuk kayu, saiz mesh, dan indeks aliran leburan HDPE: semakin tinggi nisbah penambahan serbuk kayu, semakin besar kesukaran pemprosesan, memerlukan pemantauan yang lebih teliti terhadap kestabilan suhu dalam peringkat pemplastikan untuk mengelakkan pengumpulan haba setempat; apabila saiz jejaring serbuk kayu lebih halus, kawasan permukaan tertentu meningkat, menjadikan pengkarbonan lebih berkemungkinan, yang memerlukan pengurangan julat suhu yang sesuai dalam peringkat homogenisasi. Selain itu, kawalan bekalan air dalam peringkat granulasi berganda rata mesti dilaksanakan dari fasa pra-rawatan bahan mentah; apabila serbuk kayu masuk ke dalam tumbuhan, kandungan lembapannya mesti diuji, dan jika melebihi 5%, rawatan pengeringan mesti dilakukan; jika tidak, lembapan yang memasuki tong penyemperit boleh menghasilkan buih wap di bawah suhu tinggi, yang boleh menjejaskan keseragaman granulasi dan membawa kepada kecacatan liang dalaman dalam produk tersemperit akhir semasa pengacuan penyemperitan berikutnya.
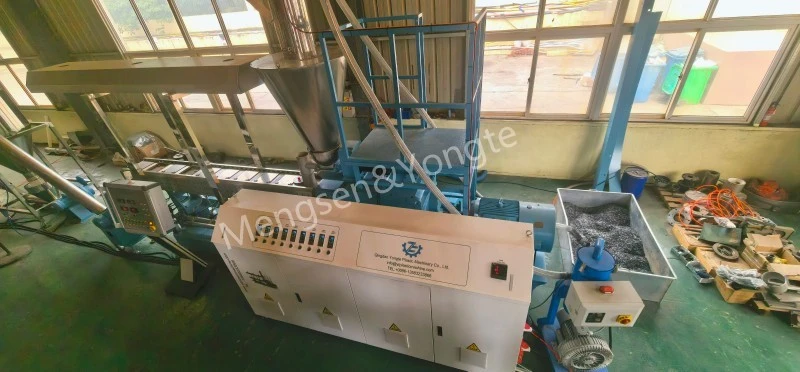
Panjang silinder dari port suapan ke kepala, per °C
|
sektor |
Zon 1 (Tambahan) |
Zon 2 |
Zon 3 |
Zon 4-6 |
Zon 7-8 |
Zon 9 |
Kepala mati |
|
tetapan |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
perkara utama:
· Jangan tetapkan bahagian penyusuan terlalu tinggi untuk mengelakkan serbuk kayu daripada lembut sebelum waktunya dan melekat pada batang skru, yang boleh menyebabkan terjerat atau terjerat rod.
· Zon 3–5 membentuk bahagian pencampuran utama, di mana suhu meningkat secara beransur-ansur;
· Turunkan sedikit kepala muncung untuk mengurangkan kenaikan suhu dalam zon ricih cair;
· Suhu cair tidak boleh melebihi 185 °C untuk tempoh yang lama; jika tidak, gentian kayu akan mengalami pengkarbonan yang cepat, mengakibatkan penampilan bintik hitam dan bau pedas seperti tembakau.
② Mesin membentuk (skru berkembar kon SJSZ atau skru tunggal, untuk penyemperitan dek/profil menggunakan pelet plastik kayu)
Jadual Parameter Suhu Extruder Kembar Kon
|
jenis parameter |
Memuatkan bahagian (Unit: °C) |
Julat mampatan (unit: °C) |
Bahagian ekzos (unit: °C) |
Julat ukuran (unit: °C) |
Suhu kepala (unit: °C) |
Suhu acuan (unit: °C) |
Suhu cair yang diukur (unit: °C) |
|
Tetapkan suhu |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Jadual Parameter Suhu untuk Penyemperitan Skru Tunggal (Lapisan Permukaan Tersemperit Bersama / Profil Mudah)
|
Kategori Parameter |
Memuatkan bahagian (Unit: °C) |
Julat mampatan (unit: °C) |
Julat ukuran (unit: °C) |
Suhu kepala (unit: °C) |
Suhu acuan (unit: °C) |
|
tetapkan nilai |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Prinsip Operasi Suhu
1. Menetapkan suhu tidak bersamaan dengan suhu sebenar leburan; adalah penting untuk menggunakan probe cair untuk melakukan pengukuran sebenar suhu cair. Disebabkan penjanaan haba yang disebabkan oleh ricih skru, suhu cair yang diukur biasanya melebihi suhu yang ditetapkan sebanyak 5–12 °C.
2. Suhu di bahagian ekzos tidak boleh ditetapkan terlalu tinggi. Di rantau ini, wap air terjerap dan bahan meruap berat molekul rendah dalam serbuk kayu dibebaskan dalam kuantiti yang banyak; jika suhu dalam zon ini terlalu tinggi, gas mungkin gagal untuk melarikan diri secara berterusan daripada bahan lebur, yang boleh menyebabkan leburan berbuih dan mencetuskan degradasi haba permukaan serbuk kayu, mengakibatkan pengkarbonan.
3. Suhu acuan hendaklah lebih tinggi sedikit daripada suhu di bahagian pemeteran untuk memastikan bahan lebur mengekalkan kebolehliliran yang mencukupi apabila memasuki rongga acuan, dengan itu memudahkan pengisian dan pengacuan yang lancar, dan mengurangkan pembentukan kecacatan pitting pada permukaan produk yang disebabkan oleh kebolehaliran yang tidak mencukupi; walau bagaimanapun, suhu acuan tidak boleh terlalu tinggi, kerana suhu acuan yang terlalu tinggi akan mengurangkan kadar penyejukan lapisan permukaan bahan cair, yang membawa kepada lekatan bahan pada permukaan acuan (melekat acuan), dan berpotensi mengakibatkan pengumpulan bahan dan tanda hangus di kawasan di mana bahan kekal untuk tempoh yang lama.
Berita Berkaitan
- Kelebihan Paip Pengairan Perendaman Getah berbanding Tiub Pengairan Tradisional
- Bolehkah Yongte Supply Turnkey Project Service untuk loji dek WPC?
- Mesin Kayu Plastik Pepejal 200x50mm Kitar Semula Berjaya Diuji
- Mesin membuat Column Yongte WPC dengan penyemperitan bersama berjaya diuji
- Bagaimanakah pembaziran filem plastik boleh digunakan untuk menghasilkan produk komposit kayu-plastik (WPC)?
- Permohonan untuk Paip Telap Air Berbuih Getah
Tinggalkan saya mesej